

Í framleiðslu á vélbúnaðarverkfærum er merking sem lítur skýrt út á nýja vöru ekki alltaf nógu djúpt fyrir verkið. Skiplyklar, innstungur, skurðarverkfæri og aðrir málmhlutar geta orðið fyrir núningi, meðhöndlun, olíu eða endurtekinni notkun. Ef merkingin er of grunn geta vörunúmer og vörumerkjaupplýsingar orðið erfiðar að lesa með tímanum.
Þetta er ástæðan fyrir því að sumar vélbúnaðarverksmiðjur leita að laser leturgröftur sem skilur eftir sig sýnilegri, varanlegri merki á málmyfirborðinu. Það fer eftir vörunni, merkingin getur innihaldið vörumerki, stærð, tegundarnúmer, lotukóða eða raðnúmer.
Af hverju þurfa sum málmverkfæri dýpri leturgröftur?
Nauðsynleg merkingardýpt fer eftir því hvernig tólið verður notað. Merki á fullunnu handverkfæri þarf kannski aðeins að vera vel sýnilegt, en kóði sem notaður er til auðkenningar gæti þurft að vera læsilegur eftir endurtekna meðhöndlun. Verkfæri með húðuðu, hertu eða ójöfnu yfirborði geta einnig valdið mismunandi merkingaráskorunum.
Laser leturgröftur getur búið til varanleg merki án þess að nota blek eða festa sérstakan merkimiða. Hins vegar fer niðurstaðan eftir málmnum sjálfum, hvaða yfirborðsmeðferð sem er og nauðsynlegu útliti. Dökkt yfirborðsmerki og líkamlega innfellt leturgröftur er ekki það sama. Verksmiðjur ættu að ákveða hvaða niðurstöðu þær þurfa áður en þær velja vélina og stilla ferlið.
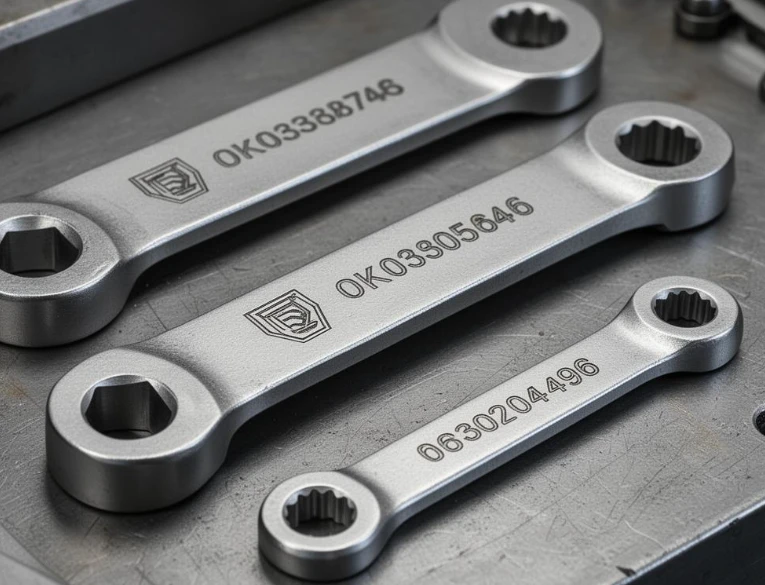
Djúp leturgröftur er ferlistilling, ekki bara kraftstilling
Þegar verksmiðja þarf dýpra merki, getur aukning leysirafls eitt sér ekki skilað bestu niðurstöðunni. Merkingarhraði, tíðni, púlsstillingar, fókus og fjöldi passa geta allt haft áhrif á endanlega leturgröftur. Viðeigandi samsetning fer eftir leysigjafanum og efninu sem unnið er með.
Til dæmis getur hægari merkingarhraði eða nokkrar ferðir hjálpað til við að fjarlægja meira efni, en þetta getur einnig aukið vinnslutíma og hitainntak. Ef færibreytunum er ýtt of langt geta brúnirnar orðið grófar, merkingin tapað smáatriðum eða yfirborðið í kring haft áhrif.
Fyrir lítinn texta og fín lógó er áskorunin að ná nægri dýpt án þess að gera persónurnar erfiðar að lesa. Fyrir stærri raðnúmer eða einföld tákn gæti ferlið leyft annað jafnvægi milli dýptar og framleiðsluhraða.
Prófaðu raunverulegt tól áður en þú velur stillingarnar
Málmsamsetning og yfirborðsáferð skipta máli. Kolefnisstál, ryðfrítt stál og álstál bregðast ekki alltaf við leysimerkingum á sama hátt. Slípað yfirborð, oxað yfirborð og húðað yfirborð geta einnig skilað mismunandi árangri.
Af þessum sökum er gagnlegt að prófa leysirinn á raunverulegu tækinu eða dæmigerðu sýni áður en framleiðslubreytur eru staðfestar. Við prófun getur verksmiðjan athugað leturgröftur, brúnir stafa, læsileika og hringrásartíma. Ef verkfærin hafa þegar verið hert eða húðuð ættu þessi skilyrði að vera með í prófinu frekar en að gera ráð fyrir að þau hegði sér eins og ómeðhöndlaðan málmur.
Dýptarmæling getur einnig verið gagnleg þegar forritið hefur sérstakar tæknilegar kröfur. Sjónræn skoðun ein og sér getur ekki áreiðanlega staðfest hversu mikið efni hefur verið fjarlægt.
Að velja viðeigandi leysimerkjavél
Trefja leysir merkingarvélar eru almennt notaðar til að merkja málmverkfæri og íhluti. Fyrir forrit sem krefjast dýpri leturgröftunar fer viðeigandi uppsetning eftir efninu, nauðsynlegri dýpt, merkingarsvæði og framleiðslumagni. Meiri leysikraftur getur hjálpað til við að bæta vinnslu skilvirkni í sumum forritum, en það tryggir ekki tiltekna leturgröftur eða frágang.
Verksmiðjur ættu að bera saman prófunarniðurstöður á eigin vinnsluhlutum í stað þess að velja vél sem byggist á rafafl eingöngu. Markdýpt, ásættanlegt yfirborðsútlit og leyfilegur tími fyrir hvern hluta skipta öllu máli þegar tekin er ákvörðun um vinnanlegt ferli.
Fyrir framleiðendur vélbúnaðarverkfæra er markmiðið ekki einfaldlega að gera leysimerkið eins djúpt og mögulegt er. Merkið þarf að vera skýrt, uppfylla auðkenningarkröfur vörunnar og passa við framleiðsluferilinn. Hagnýtt úrtakspróf er oft áreiðanlegasta leiðin til að finna það jafnvægi.

